BGA実装の信頼性を高めるフットプリント設計とは?
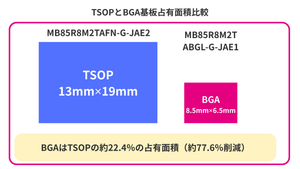
FeRAM(FRAM、強誘電体メモリ)を採用したBGAパッケージには、大きなメリットがあります。基板の占有面積を大幅に削減できるため、小型化や高密度実装が求められる電子機器に適しています。
しかし一方で、導入をためらう声も根強くあります。
BGAは実装後、接合部を目視で確認できない構造だからです。はんだクラックや接合不良が起きても、外から気づけません。そのため実装品質への不安を抱くエンジニアは少なくありません。
設計段階で構造的な弱点を潰しておけば、この不安を大きく低減できます。
フットプリント設計を工夫すればよいのです。製造プロセスをルール化することも、有効な手段です。
今回は、安定した実装につながる具体的な設計ルールを紹介します。構造そのものの工夫に焦点を当てています。
高密度実装のためのプリント基板
BGAの信頼性を説明する前に、基板側の技術的な背景を整理しておきましょう。
高密度実装を支えているのは、第一に部品の小型化です。そして、プリント基板そのものの構造的な進化も同じように寄与しています。
まずは、その全体像から見ていきます。
高密度化を支える多層化とブラインドビア、ビルドアップ基板
高密度実装を実現するアプローチとして多層基板があり、BVH(Blind Via Hole)基板とビルドアップ基板が、代表的な手法です。
また、IVH(Interstitial Via Hole)は、内層どうしをつなぐためのビアです。外層まで貫通しないため、配線スペースを有効に活用できます。
結果として、限られた基板スペースを有効活用可能です。近年の小型機器では、こうした基板側の工夫が前提になりつつあります。
ビルドアップ基板とパッドオンビア
ビルドアップ基板は、コアとなる基板の上に絶縁層と回路パターンを1層ずつ積み上げたプリント基板です。層を重ねるたびに、レーザーなどで微細なビアをあけて層間を接続していきます。
特徴は次のとおりです。
- 微細なビアが可能:レーザーで極めて小さな穴をあけて接続するため、配線効率がよくなります。
- 配線スペースの有効活用:必要な層の間だけをピンポイントで繋ぐブラインドビアやベリードビアを多用するため、不要な穴が他の層の配線エリアを潰すことがありません。
- パッドオンビアの実現:部品をはんだ付けするランド上にビアを配置し、ランドから内層へ直接接続する手法です。
コストは高くなりますが、配線の自由度が大きく上がり、高密度実装の限界を押し上げます。狭いピッチのBGAほど、この手法の恩恵は大きくなります。
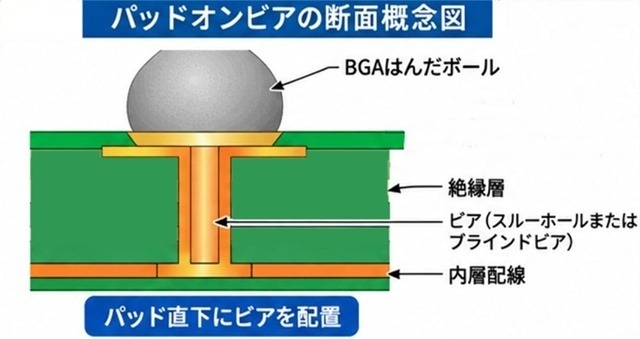
パッドオンビアのランドの窪み
ただし、パッドオンビアをBGAフットプリントへ適用すると、問題が生じる可能性があります。その問題とは、ランドが窪むディンプルです。
リフロー時、はんだが窪みに入り込み、はんだ接合部不良を招きます。実装不良の要因の一つとなる場合があります。
樹脂などを使い穴を埋める手法もありますが、完全でない場合があり、コストも発生します。
高密度化を追求した設計が、かえって実装品質を損なう典型例です。便利な手法にも、落とし穴があると分かります。
フットプリント設計による品質確保
これまでの課題を踏まえ、パッドオンビアを避けながら、はんだ付けの確実性を物理的に高める設計ルールを定義しましょう。ここからが、本論の核となる部分です。
設計ルールの明確化
プリント基板は以下の設計ルールとします。
最小箔幅:0.1mm
最小箔間:0.1mm
最小スルーホール径:0.2mm
最小スルーホールランド径:0.45mm
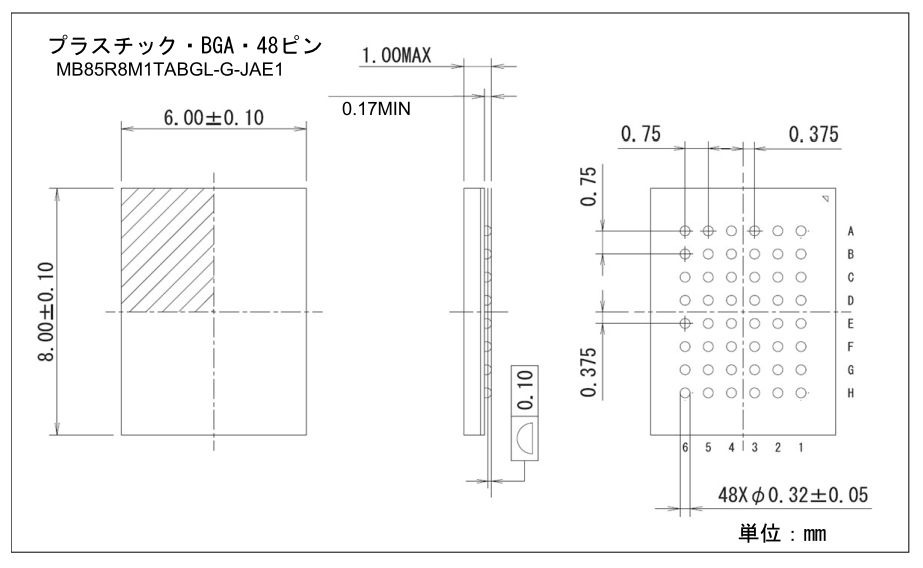
また、BGAのフットプリントは8Mbit パラレルI/F FeRAM「MB85R8M1TABGL-G-JAE1」を例として、フットプリント設計を見ていきます。
ランドピッチ:0.75mm
ランド径:0.37mm
最小ランド間:0.38mm
ランド間1本での配線引き出し
設計ルールにより、BGAのランド間には信号線を1本通せます。すなわち、グリッド状に並ぶランドのうち外側から第2列までは、そのまま外へ引き出す設計です。
配線密度と製造性を両立でき、無理な引き回しも避けられます。歩留まりの安定にも、間接的に貢献する点が利点です。
中央スルーホール配置
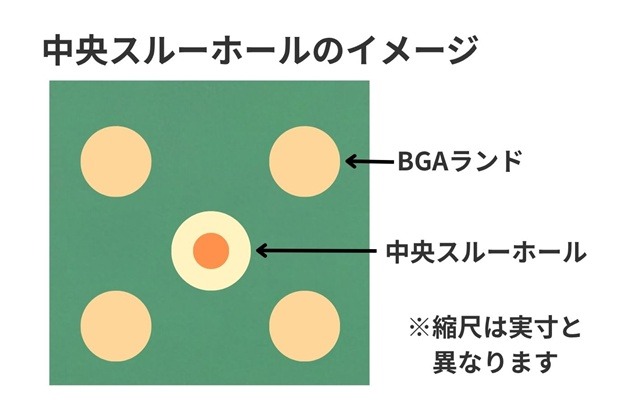
パッドオンビアの回避策として、中央スルーホール配置があります。
BGAのランドを構成するグリッド形状の中から、内側の4つに着目します。正方形に配置された4つのランドの中央に、スルーホールをひとつ配置する方法です。
4つのランドの中心からスルーホールの中心まで、0.53mmです。ここからランドとスルーホールランドの大きさを考慮すると、間隔は約0.12mmになり、最小箔間0.1mmは満たしています。
シンプルながら効果の高いルールで、追加コストがほぼかからない点も、採用しやすい理由の一つです。
オーバーレジストによる形状補正
プリント基板上には部品実装用のランドと、そこから引き出す信号線があります。ランドと信号線の接合部は強度が弱くなりがちであるため、ランドの強化に、ティアドロップを付ける手法が用いられます。しかし通常のレジストでティアドロップを用いた際に発生する問題は、ランドの形状の変形です。
そこでオーバーレジストを採用し、すべてのランドを同じ円形に整えます。形状のばらつきを根本から抑える工夫です。
オーバーレジストとは、レジストの開口をランドより小さくし、レジストで銅箔の縁を覆うことによって、ランド形状の変形を防ぐ手法です。
仕上がりの均一性が、後工程の安定にもつながります。
基板構成と製造プロセスの最適化
フットプリント設計だけでなく、基板構成や製造プロセスの側からも、品質を支える工夫が必要です。
熱容量の均一化とクリームはんだの印刷精度を支える周辺環境のルールを見ていきます。
裏面配置の禁止による熱容量の均一化
BGAランドの裏側、つまりボトム面には部品を置かないことが基本です。部品を置いてしまうと、リフロー時の熱容量が不均一になります。
はんだの融解にムラが生じる原因です。裏面を空けておくだけで、熱の伝わり方が安定します。
地味なルールですが、効果は小さくありません。
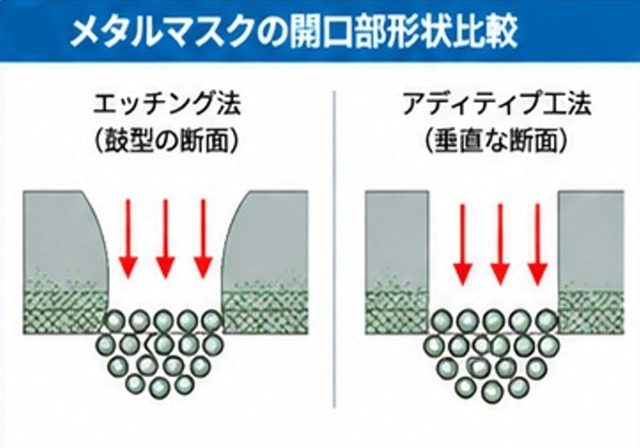
アディティブ工法メタルマスクによる印刷の安定化
クリームはんだ印刷の安定化には、メタルマスクの製法も関わってきます。
アディティブ工法、つまり電鋳による製法が効果的です。メタルマスクの断面がまっすぐになり、クリームはんだが安定して抜けるようになります。
微小な円形ランドへのクリームはんだの供給量も安定します。はんだ抜けを左右するのは、開口部の壁面の滑らかさです。
従来のエッチング法との違いは、この断面形状にあります。
まとめ
BGAが敬遠される理由の一つは、実装後に接合部を目視できない点です。しかし、その不安は適切なフットプリント設計によって大きく低減できます。
製造プロセスを標準化することで、実装品質の安定化を図れます。特に、パッドオンビアを避けるための中央スルーホール配置やランド間1本の配線引き出しといったフットプリント設計は、有効な対策です。
オーバーレジストによるランド形状の均一化、裏面配置の制限による熱容量の均一化、さらにアディティブ工法メタルマスクによるクリームはんだ印刷の安定化も重要です。
こうした設計ルールと製造条件の管理を積み重ねることで、BGAの安定した実装につながります。信頼性への不安を、根拠のある安心感へと変えていく道筋が、ここにあります。
BGAパッケージ(MB85R8M1TA)を含むパラレルインターフェース FeRAMファミリ一覧
https://www.ramxeed.com/jp/product_detail/p-1/